
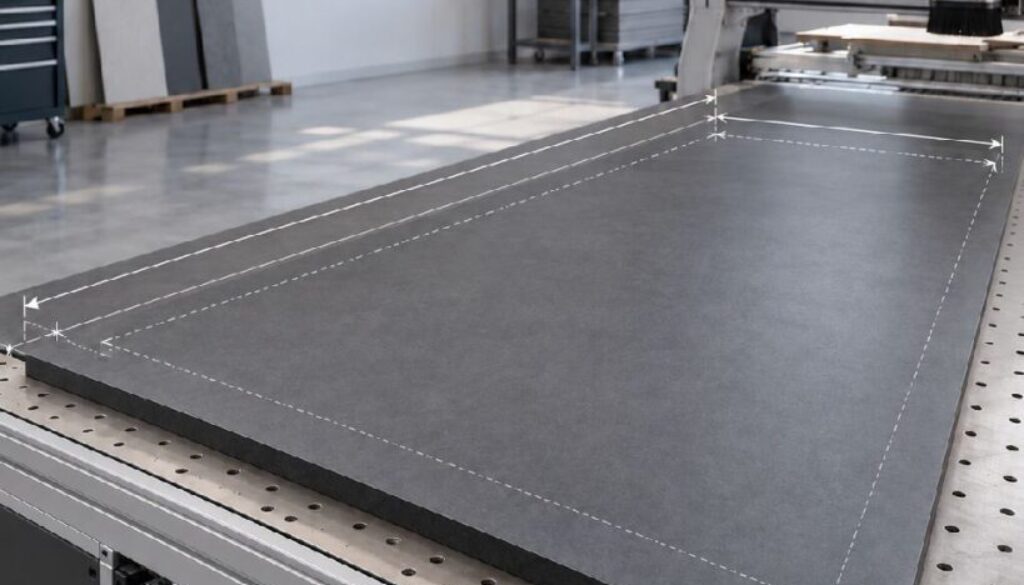
Wymiar nominalny płyty a rzeczywisty format użytkowy.
Format płyty jest jednym z pierwszych parametrów widocznych
w ofercie producenta lub dystrybutora. Nie oznacza jednak,
że cały nominalny prostokąt arkusza można automatycznie
wykorzystać jako powierzchnię gotowego elementu.
Trzeba rozróżnić format nominalny, rzeczywisty wymiar
dostarczonej płyty oraz wymiar użyteczny technologicznie.
Parametr przykładowy.
W dokumentacji compact HPL można spotkać tolerancję długości
i szerokości wynoszącą przykładowo +10 / −0 mm.
Oznacza to, że płyta nie powinna być mniejsza od wymiaru nominalnego,
ale jej rzeczywisty wymiar może być większy nawet o 10 mm.
Format nominalny a rzeczywisty wymiar płyty
Jeżeli producent podaje format 4100 × 1300 mm, jest to przede
wszystkim oznaczenie nominalne arkusza.
Przy tolerancji +10 / −0 mm rzeczywista płyta może mieć przykładowo
4105 × 1304 mm albo nawet osiągnąć wartości graniczne
4110 × 1310 mm.
Nie oznacza to jednak, że dodatkowe milimetry można potraktować
jako bezwarunkowo użyteczną powierzchnię produkcyjną.
Fabryczna krawędź nie musi być krawędzią gotowego elementu
Krawędź arkusza powstała podczas produkcji płyty nie zawsze jest
krawędzią, od której należy rozpoczynać precyzyjny rozkrój.
W zależności od produktu, technologii wykonania oraz wymaganej
dokładności konieczne może być wcześniejsze przygotowanie krawędzi:
jej wyrównanie, prostowanie albo wykonanie cięcia bazowego.
Przykład praktyczny.
Z arkusza nominalnego 4100 mm chcemy wykonać element o długości
4095 mm.
Matematycznie pozostaje 5 mm zapasu. Jeżeli jednak przed właściwym
rozkrojem trzeba odciąć fragment krawędzi w celu jej wyprostowania
lub utworzenia prawidłowej bazy technologicznej, taki zapas może
okazać się niewystarczający.
Element mieści się więc w formacie nominalnym, ale nie musi
mieścić się w rzeczywistym polu użytkowym.
Format płyty wpływa na rozkrój i koszt
Format nie jest wyłącznie informacją magazynową.
Bezpośrednio wpływa na sposób rozkroju, liczbę elementów możliwych
do uzyskania z arkusza oraz ilość odpadu.
Dwa projekty wykorzystujące ten sam format płyty mogą mieć zupełnie
inny uzysk materiału. Znaczenie mają między innymi:
kierunek elementów, ich geometria, konieczność bazowania,
otwory, frezowania, szerokość rzazu oraz wymagane luzy technologiczne.
Dlatego niewielka zmiana wymiaru gotowego elementu może czasem
spowodować konieczność zastosowania dodatkowej płyty.
Kierunek dekoru i kierunek płyty
Samo matematyczne zmieszczenie elementu w prostokącie arkusza
nie zawsze oznacza, że można go dowolnie obrócić podczas rozkroju.
Ograniczeniem może być kierunek dekoru, wymagania estetyczne,
kierunkowość właściwości materiału albo sposób późniejszego
mocowania i jego pracy wymiarowej.
Dlatego optymalizacja rozkroju powinna uwzględniać nie tylko
wymiary prostokątów, lecz także właściwą orientację elementów.
Format płyty a projekt gotowego wyrobu
Karta techniczna producenta określa format materiału.
Nie określa natomiast automatycznie największego możliwego
blatu, frontu, stołu czy panelu.
Na możliwy wymiar gotowego elementu wpływają dodatkowo jego
grubość, konstrukcja, podparcia, otwory, sposób transportu,
technologia montażu oraz warunki użytkowania.
Z tego powodu stwierdzenie:
„producent ma płytę 4100 mm, więc można wykonać blat
o długości 4100 mm” nie jest prawidłowym wnioskiem
technologicznym.
Jak powinien pytać klient?
Klient nie musi znać metod badania długości i szerokości płyt
ani analizować wymagań EN 438.
W praktyce wystarczy znacznie prostsze pytanie:
Czy z dostępnego formatu płyty można prawidłowo wykonać
mój element, zachowując wymagane krawędzie, kierunek materiału,
obróbkę i technologię montażu?
To producent wyrobu lub wykonawca powinien znać dokumentację
materiału i przełożyć wartości z karty technicznej na rzeczywisty
plan rozkroju.
Najczęstszy błąd interpretacyjny
Utożsamianie formatu nominalnego płyty z maksymalnym formatem
gotowego elementu.
Format płyty określa wielkość materiału wejściowego.
Dopiero technologia obróbki pozwala określić jego rzeczywistą
powierzchnię użyteczną.
Wniosek.
Format nominalny opisuje płytę, ale nie określa automatycznie
wymiaru gotowego elementu. Wymiar użyteczny zależy również od
tolerancji, przygotowania krawędzi, kierunku materiału,
technologii rozkroju oraz geometrii projektowanego wyrobu.
Ważne:
parametry techniczne opisują płytę compact HPL badaną
w określonych warunkach. Nie są automatycznie parametrami
gotowego blatu, panelu, mebla ani całej konstrukcji.
Tolerancja grubości compact HPL. Dlaczego 12 mm nie zawsze oznacza 12,00 mm? - HPL CENTRUM
8 października, 2026 @ 7:14 pm
[…] parametrami gotowego blatu, panelu, mebla ani całej konstrukcji. WSZYSTKIE 16 TEMATÓW 02/16 → Karta techniczna HPL to dopiero początek Karta techniczna […]
Prostoliniowość i prostokątność płyt compact HPL. Czy fabryczna krawędź jest krawędzią bazową? - HPL CENTRUM
8 października, 2026 @ 10:06 pm
[…] ← 02/16 WSZYSTKIE 16 TEMATÓW 04/16 → Karta techniczna HPL. Płaskość compact HPL. Kiedy odchylenie płyty jest cechą materiału, a kiedy problemem gotowego wyrobu? […]